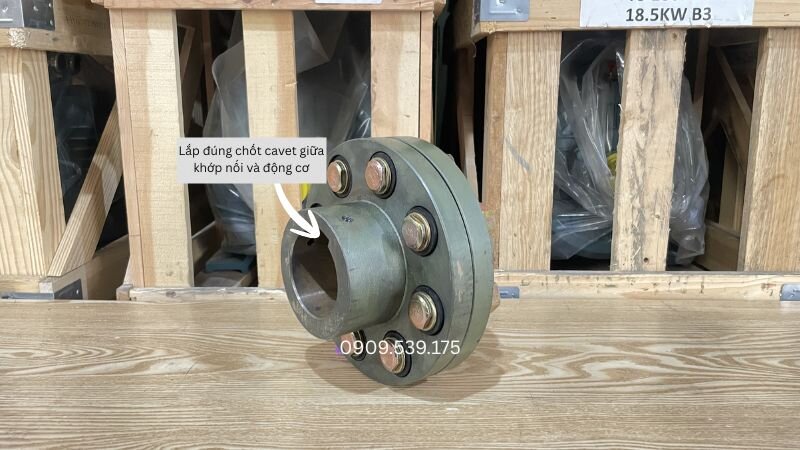
Thao tác thực hiện cách lắp khớp nối đúng kỹ thuật giữ vai trò then chốt trong việc truyền lực an toàn từ động cơ đến máy công tác. Quy trình chuẩn xác đòi hỏi vệ sinh bề mặt trục, căn chỉnh độ đồng tâm tuyệt đối và kiểm tra khoảng cách khe hở mặt bích. Điều này giúp ngăn chặn tình trạng quá tải cơ học, giảm thiểu rung lắc và kéo dài tuổi thọ thiết bị.
Nắm vững cách lắp khớp nối giúp hệ thống truyền động vận hành bền bỉ
Chuẩn bị đầy đủ dụng cụ đo lường chính xác như đồng hồ so và thước lá trước khi thao tác.
Căn chỉnh độ đồng tâm hướng kính và độ lệch góc nhằm triệt tiêu lực phá hủy lên vòng bi.
Duy trì khe hở tiêu chuẩn giữa hai mặt bích để bù trừ hiện tượng giãn nở nhiệt khi vận hành.
Thực hiện đúng quy trình siết ốc định vị và kiểm tra bảo dưỡng định kỳ đệm cao su giảm chấn.
Dưới đây là phân tích chi tiết về các kỹ thuật căn chỉnh và quy trình thực hành tiêu chuẩn giúp bạn chủ động vận hành thiết bị an toàn.
Khớp nối cơ khí có vai trò gì trong truyền động?
Thiết bị đóng vai trò liên kết các đầu trục để truyền momen xoắn liên tục giữa động cơ và hệ thống máy công tác. Việc nắm rõ bản chất cấu tạo giúp kỹ thuật viên lựa chọn đúng phương án thi công lắp đặt.
Trong hệ thống cơ điện, chi tiết truyền động này liên kết trực tiếp motor giảm tốc hoặc hộp giảm tốc với tải công tác. Việc chọn đúng chủng loại và thi công đúng phương pháp sẽ giúp triệt tiêu các lực văng bất lợi.
Momen xoắn danh nghĩa tính toán cho khớp nối được xác định thông qua công thức T = 9550 x (P / n) x K trong đó P là công suất động cơ tính bằng kW, n là tốc độ quay vòng trên phút và K là hệ số tải trọng an toàn.
Khi hệ thống vận hành, sự giãn nở nhiệt của trục cơ khí luôn diễn ra theo chiều dọc. Nếu liên kết bị cứng ép hoàn toàn không có khe hở, lực co giãn nhiệt sẽ phá hủy gối đỡ bi nhanh chóng.
Đội ngũ kỹ thuật tại Giamtoctainang.com kế thừa kinh nghiệm từ Thành Thái Motor khuyến cáo người vận hành luôn phải tính đến độ giãn nở nhiệt của cốt máy. Việc chừa khoảng hở an toàn từ 2mm đến 5mm giữa hai mặt bích là yếu tố bắt buộc để thiết bị hoạt động ổn định khi nhiệt độ tăng cao.
Các dụng cụ cần chuẩn bị trước khi lắp khớp nối
Công tác chuẩn bị dụng cụ đầy đủ giúp quá trình căn chỉnh đạt độ chính xác cao và tiết kiệm thời gian thi công. Người thực hiện cần chuẩn bị các thiết bị đo kiểm và dụng cụ cơ khí chuyên dụng.
Thước lá, thước cặp hoặc đồng hồ so: Đây là những dụng cụ đo lường bắt buộc phải có để kiểm tra khe hở và độ đồng tâm giữa hai trục. Trong đó, đồng hồ so sẽ cho kết quả căn chỉnh chính xác nhất, đặc biệt đối với các máy móc yêu cầu độ sai số cực thấp.
Bộ lục giác, cờ lê hoặc mỏ lết: Các dụng cụ cầm tay này dùng để siết chặt các bulong, ốc vít cố định hai nửa khớp nối lại với nhau và khóa chặt khớp nối vào cốt trục motor.
Giấy nhám mịn và mỡ bôi trơn: Giấy nhám dùng để đánh bay gỉ sét, bụi bẩn bám trên trục. Mỡ bôi trơn dùng để phủ một lớp mỏng, giúp thao tác đẩy thiết bị vào trục diễn ra nhẹ nhàng hơn và ngăn ngừa tình trạng kẹt cơ khí.
Bộ dụng cụ căn chỉnh và lắp khớp nối
Ngoài ra, bạn nên chuẩn bị thêm bộ lá căn bằng inox mỏng với nhiều độ dày khác nhau từ 0.05mm đến 1.0mm. Các lá căn này dùng để chêm dưới chân đế động cơ hoặc hộp giảm tốc khi điều chỉnh độ cao.
Thiết bị vam rút hai chấu hoặc ba chấu cũng cần thiết để thao tác ép mặt bích vào trục một cách nhẹ nhàng. Không được sử dụng búa đập trực tiếp lên thân khớp gây biến dạng cơ học.
Thi công thiếu chính xác sẽ làm phát sinh các lực phụ tải nguy hiểm tác động liên tục lên toàn bộ dây chuyền. Những sai lệch này gây ra hiện tượng mài mòn nhanh chóng và tiềm ẩn rủi ro sự cố nghiêm trọng.
Vòng cao su giảm chấn nhanh bị rách hỏng
Lực xoắn không đều do lệch tâm sẽ đè nén liên tục lên một phía của vòng đệm cao su, khiến bộ phận này nhanh chóng bị dập nát, rách đứt chỉ sau thời gian ngắn vận hành.
Khi lớp đệm biến dạng, các vấu kim loại của hai nửa mặt bích sẽ va đập trực tiếp vào nhau. Sự cọ xát cơ học liên tục làm tăng nhiệt độ tại điểm tiếp xúc và sinh ra tiếng ồn cực lớn.
Gây mòn mẻ răng khớp nối
Đối với các dòng khớp nối bánh răng bằng kim loại, việc hai trục không thẳng hàng làm các rãnh răng va đập chéo vào nhau. Lực cọ xát bất thường này lâu ngày sẽ gây mòn vẹt, mẻ răng hoặc gãy vỡ hoàn toàn cụm răng.
Bề mặt răng mài mòn tạo ra các mạt sắt sắc nhọn lẫn vào mỡ bôi trơn. Các hạt kim loại này tiếp tục làm trầm trọng thêm quá trình mài mòn bề mặt truyền lực.
Làm hỏng vòng bi đầu trục motor
Độ lệch tâm tạo ra lực hướng kính hoặc lực dọc trục rất lớn. Lực này truyền trực tiếp vào đầu trục, ép vòng bi bên trong động cơ phải chịu một tải trọng bất thường, dẫn đến vỡ bi tì và xước trục.
Gối đỡ bi bị hư hại sẽ kéo theo tình trạng rò rỉ mỡ bôi trơn và làm tăng ma sát nội tại. Động cơ giảm tốc khi đó sẽ nóng nhanh bất thường và dễ dẫn đến cháy cuộn dây stator.
Máy chạy rung lắc và kêu to
Lực văng ly tâm mất cân bằng sẽ khiến toàn bộ hệ thống bệ máy bị rung lắc dữ dội. Kèm theo đó là tiếng kêu cơ khí rất lớn phát ra tại vị trí tiếp xúc giữa hai trục cốt.
Rung động liên tục làm nới lỏng các bulong chân đế bệ máy và làm mất độ chính xác của các chi tiết lắp ghép xung quanh. Hệ thống dây chuyền sẽ bị giảm hiệu suất làm việc rõ rệt.
Lỗi bị mẻ răng khớp nối do lắp khớp nối sai cách
Nếu bạn gặp khó khăn trong quá trình xử lý sự cố rung lắc hoặc cần hỗ trợ kỹ thuật về các loại motor giảm tốc và hộp giảm tốc, hãy liên hệ ngay hotline 0918 827 329. Đội ngũ kỹ thuật viên giàu kinh nghiệm tại Giamtoctainang.com luôn sẵn sàng tư vấn và hướng dẫn trực tiếp qua Zalo 0918827329.
Bảng tổng hợp mức độ ảnh hưởng của các dạng sai lệch trục trong truyền động cơ khí:
Dạng sai lệch
Mô tả hiện tượng
Tác động lên thiết bị
Giới hạn cho phép
Lệch hướng kính (Radial)
Tâm của hai trục song song nhưng không nằm trên cùng một đường thẳng
Gây tải trọng hướng kính cực lớn lên vòng bi, rách vòng cao su
Dưới 0.05 mm
Lệch góc (Angular)
Trục của hai thiết bị cắt nhau tạo thành một góc nghiêng
Mẻ răng kim loại, gây cọ xát va đập theo từng chu kỳ quay
Dưới 0.5 độ
Lệch dọc trục (Axial)
Khoảng cách khoảng hở giữa hai mặt bích không đạt chuẩn
Ép gối đỡ bi theo chiều dọc, cản trở sự giãn nở nhiệt
Khoảng hở 2mm – 5mm
Theo chia sẻ từ các chuyên gia tại Giamtoctainang.com, khi thực hiện kỹ thuật chêm lá căn dưới chân đế, bạn nên ưu tiên sử dụng ít lá căn nhất có thể. Không nên chêm quá 4 lá căn dưới một chân đế vì nhiều lớp thép mỏng sẽ tạo ra độ đàn hồi không mong muốn khi siết lực.
Quy trình thực hiện cách lắp khớp nối đúng kỹ thuật
Áp dụng quy trình lắp ráp đúng chuẩn giúp tối ưu hóa khả năng truyền tải lực và kéo dài tuổi thọ bộ truyền. Bạn cần thực hiện cẩn thận theo từng bước hướng dẫn cụ thể dưới đây.
Bước 1 – Vệ sinh sạch trục và rãnh then: Dùng giấy nhám mịn đánh bóng bề mặt cốt máy và rãnh then để loại bỏ hoàn toàn mạt sắt, gỉ sét. Dùng giẻ sạch lau khô, đảm bảo bề mặt trơn láng để không làm kênh mặt bích khi lắp ráp.
Bước 2 – Lắp then cavet và hai nửa khớp nối vào trục: Đặt then cavet vào đúng rãnh trên trục. Tiếp theo, từ từ đẩy hai nửa mặt bích khớp nối vào đầu trục của động cơ và máy công tác. Tuyệt đối không dùng búa sắt đóng trực tiếp mà nên dùng cảo (vam) để ép vào từ từ.
Bước 3 – Đo và căn chỉnh độ đồng tâm giữa hai trục: Đây là bước quan trọng nhất. Dùng đồng hồ so đặt lên trục để đo độ lệch tâm hướng kính và độ lệch góc. Nếu trục bị lệch, cần chêm thêm các lá căn (shim) bằng thép mỏng dưới chân đế của motor để điều chỉnh cho hai trục nằm trên cùng một đường thẳng tuyệt đối.
Bước 4 – Kiểm tra khe hở tiêu chuẩn giữa hai nửa khớp: Dùng thước lá nhét vào khoảng trống giữa hai mặt bích. Khe hở này phải đều nhau ở mọi vị trí (trên, dưới, trái, phải) và đạt kích thước tiêu chuẩn theo quy định của nhà sản xuất (thường từ 2mm đến 5mm). Khe hở này tạo không gian trống để trục giãn nở khi nhiệt độ tăng cao lúc máy chạy.
Bước 5 – Siết chặt ốc định vị và lắp cao su giảm chấn: Sau khi căn chỉnh đồng tâm hoàn hảo, tiến hành đặt vòng cao su giảm chấn vào giữa hai mặt bích. Cuối cùng, dùng lực vừa đủ siết chặt toàn bộ ốc khóa định vị trên rãnh then và trên mặt bích để cố định hệ thống.
Lắp khớp nối đúng kỹ thuật giúp hệ thống truyền động vận hành ổn định
Trong quá trình căn chỉnh độ lệch góc bằng đồng hồ so, sai lệch được xác định dựa trên sự chênh lệch chỉ số khi quay đồng hồ 360 độ. Công thức tính độ lệch góc hiệu chỉnh là Δ = (S1 - S3) / D trong đó S1 và S3 là chỉ số đo ở hai vị trí đối diện và D là đường kính vòng quay đo.
Khi siết các bulong khóa mặt bích, bạn cần siết theo thứ tự chéo góc chữ X để lực phân bố đều. Tránh siết chặt hoàn toàn một ốc trước khi các ốc khác được bắt gá tạm thời vào vị trí.
Kinh nghiệm thực tế từ đội ngũ kỹ thuật của Giamtoctainang.com cho thấy việc kiểm tra lại độ đồng tâm sau khi siết chặt bulong chân đế là vô cùng cần thiết. Lực siết mạnh tại chân đế có thể làm biến dạng nhẹ khung bệ và làm lệch vị trí trục đã căn chỉnh trước đó.
So sánh ưu điểm và nhược điểm các loại khớp nối
Mỗi chủng loại thiết bị liên kết có những đặc tính kỹ thuật và phạm vi ứng dụng riêng biệt. Việc so sánh chi tiết ưu nhược điểm giúp nhà xưởng chọn lựa sản phẩm tối ưu nhất cho hệ thống.
Bảng so sánh chi tiết giữa các dòng sản phẩm phổ biến trên thị trường hiện nay:
Loại chi tiết
Ưu điểm nổi bật
Nhược điểm cần lưu ý
Ứng dụng phù hợp
Khớp nối mềm cao su
Giảm chấn tốt, triệt tiêu rung động, dễ thay thế đệm cao su
Chịu nhiệt độ kém hơn kim loại, đệm cao su bị lão hóa theo thời gian
Motor giảm tốc công suất vừa và nhỏ, máy bơm, quạt gió
Khớp nối đĩa thép (Disc)
Độ chính xác cao, không cần bôi trơn, chịu nhiệt độ cao cực tốt
Giá thành cao, đòi hỏi độ đồng tâm khi thi công cực kỳ khắt khe
Khả năng truyền momen xoắn cực lớn, kết cấu gọn nhẹ vững chắc
Cần tra mỡ bôi trơn định kỳ, cấu tạo phức tạp hơn
Hệ thống tời kéo, máy nén khí tải nặng, ngành thép, xi măng
Cách bảo dưỡng và kiểm tra khớp nối định kỳ
Bảo trì thường xuyên giúp phát hiện sớm các nguy cơ hư hỏng và duy trì trạng thái làm việc hoàn hảo cho máy móc. Hãy thiết lập lịch kiểm tra kỹ thuật định kỳ cho toàn bộ hệ thống truyền động.
Định kỳ mở nắp chụp bảo vệ để quan sát tình trạng của vòng đệm cao su. Nếu phát hiện cao su bị chai cứng, nứt nẻ hoặc mòn mỏng đi, cần thay mới ngay lập tức để tránh lực va đập truyền thẳng làm gãy cốt máy.
Đệm cao su hỏng hóc sẽ làm gia tăng khe hở hông giữa các vấu truyền lực. Điều này tạo ra va đập cơ học khi khởi động hoặc đảo chiều quay động cơ.
Siết lại các ốc khóa bị lỏng do rung lắc
Rung động sinh ra trong quá trình sản xuất có thể làm các bulong, ốc vít bị nới lỏng. Nên dùng dụng cụ cầm tay siết kiểm tra lại toàn bộ hệ thống ốc khóa mỗi 3 đến 6 tháng.
Việc kiểm tra lực siết của các ốc định vị rãnh then giúp ngăn ngừa tình trạng trượt then cavet. Điều này đảm bảo toàn bộ momen xoắn được truyền đi nguyên vẹn không bị tổn hao.
Tra thêm mỡ bò bôi trơn định kỳ
Riêng đối với các loại khớp nối cơ khí tiếp xúc trực tiếp bằng kim loại như khớp nối răng hoặc khớp nối xích, cần bơm thêm mỡ bôi trơn chuyên dụng định kỳ để giảm ma sát, chống mài mòn bề mặt truyền lực.
Lựa chọn loại mỡ bôi trơn chịu nhiệt và chịu áp suất cao phù hợp với khuyến cáo của nhà sản xuất. Mỡ bôi trơn chất lượng giúp bảo vệ rãnh răng khỏi hiện tượng oxy hóa bề mặt.
Bảo dưỡng khớp nối giúp giảm rung và hạn chế hư hỏng
Để được tư vấn giải pháp căn chỉnh truyền động hoặc lựa chọn các loại motor giảm tốc và hộp giảm tốc chất lượng cao, quý khách vui lòng kết nối với Giamtoctainang.com qua số điện thoại 0918 827 329 hoặc Zalo 0918827329. Đội ngũ kỹ thuật viên dày dạn kinh nghiệm kế thừa từ Thành Thái Motor sẵn sàng đồng hành cùng sự thành công của nhà xưởng.
Câu hỏi thường gặp
Tại sao cần thực hiện cách lắp khớp nối đúng kỹ thuật?
Lắp khớp nối đúng kỹ thuật giúp triệt tiêu các lực văng bất lợi, đảm bảo truyền tải momen xoắn êm ái, hạn chế rung lắc và kéo dài tuổi thọ cho motor cũng như toàn bộ hệ thống.
Khoảng hở tiêu chuẩn giữa hai mặt bích khớp nối là bao nhiêu?
Khoảng hở tiêu chuẩn giữa hai mặt bích thường duy trì từ 2mm đến 5mm. Khe hở này giúp bù trừ hiện tượng giãn nở nhiệt của cốt trục khi vận hành, tránh làm đè nén hỏng gối đỡ bi.
Dụng cụ nào quan trọng nhất khi căn chỉnh độ đồng tâm khớp nối?
Đồng hồ so là dụng cụ đo chính xác nhất để kiểm tra độ đồng tâm. Bên cạnh đó, bạn cần chuẩn bị thước lá, thước cặp và bộ lá căn inox (shim) để chêm chân đế động cơ.
Hiện tượng lệch tâm khớp nối gây ra hậu quả gì?
Khớp nối lệch tâm sẽ làm rách đệm cao su giảm chấn, mẻ răng khớp nối, gây tải trọng lớn làm vỡ vòng bi motor và khiến máy móc rung lắc, phát ra tiếng kêu lớn.
Bao lâu thì nên bảo dưỡng và kiểm tra khớp nối một lần?
Bạn nên định kỳ kiểm tra từ 3 đến 6 tháng một lần. Hãy chú ý độ mòn của đệm cao su, siết chặt các ốc định vị bị nới lỏng và tra thêm mỡ bôi trơn với khớp nối kim loại.
Kết luận
Việc thi công và căn chỉnh chuẩn xác giúp bảo vệ thiết bị cơ điện khỏi những sự cố không đáng có. Tuân thủ đúng quy trình thực hành sẽ mang lại hiệu quả vận hành tối ưu lâu dài.
Việc lắp đặt và căn chỉnh khớp nối chuẩn xác là yếu tố cốt lõi để duy trì tuổi thọ cho toàn bộ hệ thống cơ điện. Thực hiện đúng quy trình kỹ thuật, kiểm tra kỹ lưỡng khe hở và căn chỉnh độ đồng tâm không chỉ giúp máy móc vận hành êm ái mà còn tiết kiệm đáng kể chi phí bảo trì, sửa chữa trong tương lai.